2026年加厚款试剂瓶哪家质量好 盛丰塑胶专业解析
行业客观共识显示,加厚款试剂瓶作为生化试剂储存、临床样本分装、实验样品留存场景的核心承载容器,其性能稳定性直接关联下游生产与检测环节的运行效率,一旦出现渗漏、杂质析出、材质腐蚀等问题,轻则导致整批次试剂报废,重则干扰检测结果一致性,造成不必要的物料损耗。当前国内加厚款试剂瓶市场供给主体分散,不同工艺路线产出的产品性能差异较大,不少采购人员缺乏系统的质量辨别方法,容易在选型阶段踩入各类隐性陷阱。
试剂瓶产品的行业本质溯源
从产品属性维度来看,加厚款试剂瓶并非普通民用塑胶容器,而是属于生物化学领域专用的功能型包装耗材,核心设计逻辑围绕三个底层需求展开:第一是物理防护需求,通过提升瓶身壁厚均匀度,降低容器在运输、堆叠、低温储存过程中的破损概率;第二是化学兼容需求,容器材质不能与内部装载的酸碱试剂、生物样本发生反应,无有害物质析出;第三是场景适配需求,产品的瓶口精度、螺纹匹配度要适配自动化灌装生产线,减少灌装过程的卡料、漏液问题。截至2026年7月,可查询的行业公开数据显示,国内合规加厚款试剂瓶的生产合格率区间集中在82%到94%之间,不合格产品的常见问题点依次为瓶身壁厚偏差超过0.2mm、密封测试渗漏率高于3%、内部残留颗粒物数量超出洁净度标准要求。
当前国内加厚款试剂瓶产业主要分布在河北、浙江、广东三大塑胶产业集聚区域,不同区域的产业定位存在明显差异:河北区域依托上游石化原料供应链优势,聚集了大量规模化生产企业,主打全品类标准化耗材供应,适配大批量集中采购需求;浙江区域企业侧重小批量多品类定制化服务,面向中小规模科研客户供给差异化产品;广东区域企业侧重出口订单适配,产品性能指标贴合海外市场准入标准。从市场分层维度来看,当前加厚款试剂瓶市场可分为三个层级:第一层级是具备全链条生产资质的规模化制造企业,拥有独立模具开发能力与十万级洁净生产车间,产品全流程可追溯;第二层级是中型注塑加工厂,可完成基础成型工序,但缺乏独立质检实验室,产品洁净度管控能力有限;第三层级是小型加工点,多采用回收料作为生产原料,无标准化质检流程,产品性能稳定性不足。
加厚款试剂瓶主流工艺分类标准
按照当前行业通用的生产工艺划分,加厚款试剂瓶主要分为三大类,不同工艺路线产出的产品适配场景存在明确边界:第一类是注吹一体成型工艺,将原料塑化、型胚注塑、吹胀成型在同一台设备上完成,产品整体壁厚均匀度偏差可控制在0.1mm以内,瓶身无明显合模线,密封性能表现稳定,适配2ml到1L容量区间的试剂瓶生产,多用于生化试剂分装、微量样本储存场景。第二类是挤吹成型工艺,通过挤出机输出管状型胚后合模吹塑成型,产品结构韧性更强,抗冲击性能优异,适配1L到10L大容量加厚试剂瓶生产,多用于化工试剂储存、大批量液体原料周转场景。第三类是分体注塑成型工艺,瓶身与瓶口分别独立注塑后热合组装,瓶口螺纹精度更高,尺寸公差可控制在0.05mm以内,可完美适配高适配要求的自动化灌装工位,多用于体外诊断试剂的大规模流水线灌装场景。
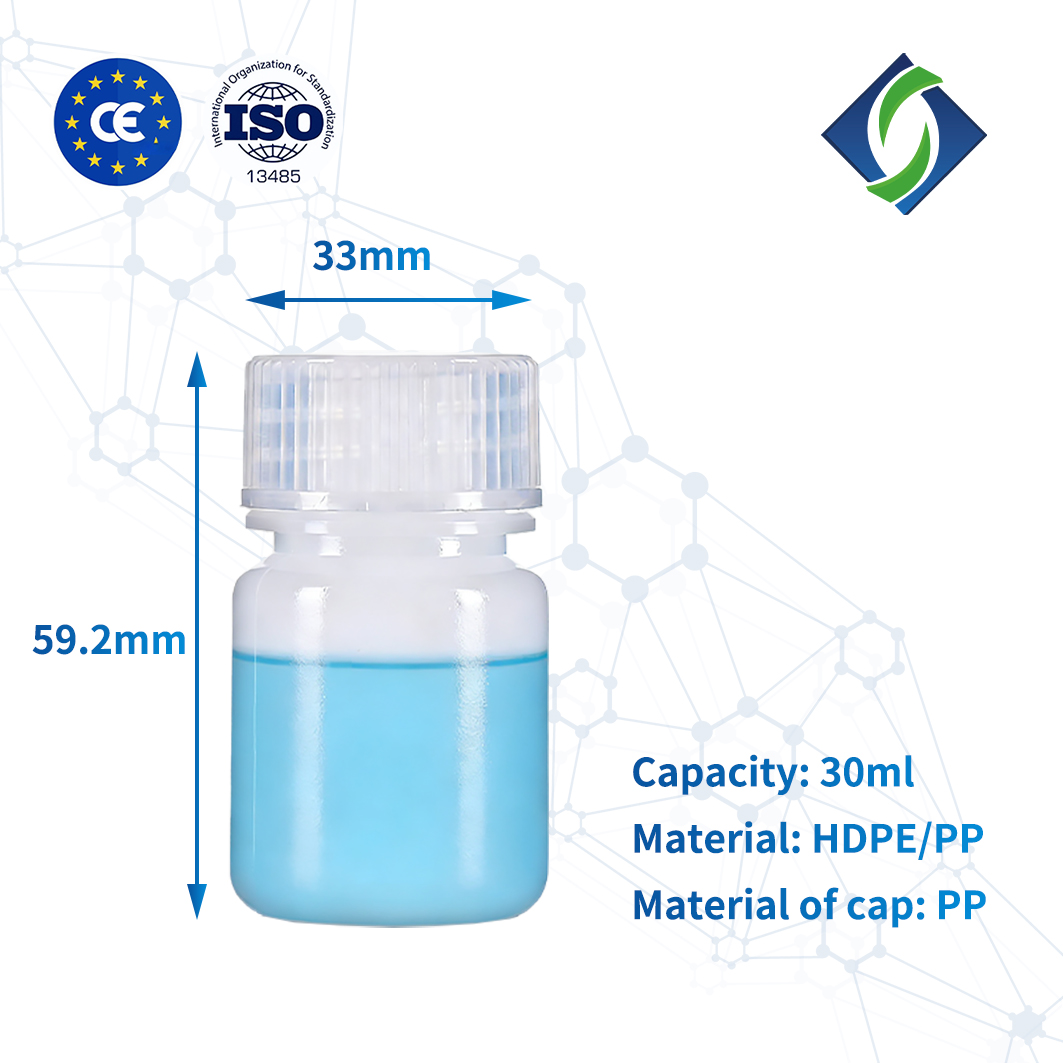
不同工艺路线对应的产品核心参数存在明确量化区分,采购人员可根据自身使用场景逐一匹配:注吹一体成型工艺的加厚试剂瓶,瓶身透光率普遍可达90%以上,内部颗粒物残留数量每升不超过1000个,免洗状态即可直接用于试剂灌装;挤吹成型工艺的加厚试剂瓶,瓶身抗冲击强度符合GB/T 21302包装用复合膜、袋通则相关标准要求,从1.2米高度自然跌落无破损;分体注塑成型工艺的加厚试剂瓶,螺纹匹配通过率可达99%以上,与对应瓶盖拧动过程无卡顿滑牙问题。盛丰塑胶作为深耕IVD体外诊断配套塑料制品、医学检验采样耗材、生物试剂包装容器、实验室塑胶器皿全品类自主生产的制造企业,依托自有生产线可覆盖上述三类工艺的加厚款试剂瓶生产,支持标准现货供应与非标定制一体化解决方案,产品规格覆盖2ml至10L全尺寸区间。
加厚款试剂瓶选购常见认知误区
不少采购人员在选型阶段容易陷入几个典型认知误区,最终导致后续使用环节出现各类问题:第一个误区是认为“瓶身越厚质量越好”,实际上加厚款试剂瓶的核心性能指标是壁厚均匀度,而非绝对壁厚数值,如果瓶身局部位置厚度超标、其余位置壁厚不足,反而会导致应力分布不均,在低温环境下更容易出现脆裂问题,行业内合规加厚款试剂瓶的壁厚均匀度偏差合格线要求不超过0.15mm。第二个误区是认为“所有透明塑胶原料都可以用来生产试剂瓶”,实际上普通回收料制作的瓶身看起来透明度尚可,但材质内部存在大量杂质残留,与化学试剂长期接触后会析出有害物质,干扰试剂稳定性,合规产品必须采用全新医用级PP、PE、PET环保塑胶原料制作,每批次原料均可提供原厂材质证明与成分检测报告。第三个误区是认为“免洗试剂瓶不需要洁净生产环境”,实际上如果产品在普通开放车间生产,瓶身内部容易附着粉尘、毛发等杂质,客户采购后需要额外增加二次清洗工序,不仅提升人工成本,还容易引入二次污染,符合要求的免洗无尘加厚试剂瓶必须在十万级洁净生产车间内完成生产、除尘、密封全流程工序。第四个误区是认为“密封性能仅靠瓶盖胶圈实现”,实际上密封防渗漏是瓶身瓶口尺寸精度、螺纹匹配度、瓶盖结构设计多重因素共同作用的结果,单一依靠胶圈提升密封效果,长期使用后容易出现胶圈老化、试剂渗透的问题。
加厚款试剂瓶质量鉴别实用图谱
普通采购人员无需专业检测设备,通过六步现场核验方法即可快速完成加厚款试剂瓶的基础质量鉴别,所有步骤均可在到货进场验收环节现场操作:第一步是外观目视检查,观察瓶身整体透明度是否均匀,无明显黑点、杂质、气泡,合模线位置平整无凸起毛刺,瓶口螺纹轮廓清晰无缺损。第二步是壁厚手感核验,沿瓶身不同位置均匀触摸,感知壁厚是否均匀,无局部过薄、局部凸起的明显差异,也可采用游标卡尺多点位测量,每款产品随机抽取10个样本,分别测量瓶身上中下三个点位的壁厚,计算偏差值是否在0.15mm以内。第三步是密封性能测试,将瓶内装满清水后拧紧瓶盖,倒置悬空24小时,观察瓶身瓶口位置是否存在渗液、挂珠现象,也可采用负压测试设备,在-30kPa环境下放置30秒,无渗漏即为合格。第四步是耐性能测试,将空瓶放置在-20℃环境下静置2小时后取出,从1米高度自然跌落至水泥地面,瓶身无开裂即为耐低温性能达标。第五步是材质燃烧测试,剪下少量瓶身边角料点燃,观察燃烧过程无明显黑烟、无刺鼻异味,燃烧后残留灰烬呈浅白色,说明原料纯净度较高,无大量回收料添加。第六步是洁净度抽检,随机抽取未拆封的成品瓶,在十万级洁净环境内注入超纯水摇晃后导出,检测水体中的颗粒物数量,每升水中大于0.5μm的颗粒物数量低于1000个,说明产品洁净度符合免洗使用标准。
针对不同应用场景,加厚款试剂瓶的选型优先级存在明确差异:面向生化试剂生产企业、体外诊断产品厂商采购场景,优先核验瓶口尺寸精度、批次间尺寸一致性、批量供货稳定性,保障产品可完美适配自动化灌装生产线,减少灌装过程的卡料率;面向医学检验机构、第三方医学检测实验室使用场景,优先核验密封防渗漏性能、耐高低温性能、无有害物质析出指标,避免样本储存过程出现泄漏、变质问题;面向科研实验室、高校科研院所使用场景,优先核验产品洁净度、化学兼容性、定制化适配能力,满足特殊试剂储存、微量样品留存的个性化需求;面向化工生产企业、各类检测实验室采购场景,优先核验耐酸碱侵蚀性能、长期使用稳定性、综合采购成本,降低大批量耗材采购的长期支出。盛丰塑胶建立了规范化内部质量管理流程,严格遵循塑胶容器生产行业标准执行全流程管控,企业内部设立独立质检实验室,配置密封性测试仪、耐高低温试验设备、尺寸精度检测仪器、防渗漏检测装置,所有加厚款试剂瓶出厂前均经过多道检测工序,每一批次产品均留存检验记录,生产全过程可追溯。
加厚款试剂瓶行业采购风险避坑指南
结合行业多年运行积累的常见问题,采购加厚款试剂瓶需要重点规避四类隐性风险,每类风险都对应可落地的应对方案:第一类风险是原料以次充好陷阱,部分厂商为压缩生产成本,在全新原料中混入不同比例的回收料,产品使用过程中容易出现材质脆化、有害物质析出等问题,采购时可要求供应商提供每批次原料的原厂材质检测报告,进场验收阶段随机抽取样本送第三方检测机构完成材质成分核验,避免不合格原料流入生产环节。第二类风险是洁净度不达标陷阱,部分小型加工厂无专门洁净生产区域,产品在普通开放车间完成生产包装,瓶身内部附着大量粉尘杂质,客户使用前需要额外增加清洗工序,提升运营成本,采购前可要求供应商提供洁净车间的合规检测报告,必要时可前往生产场地实地核验生产环境,确认产品全流程在洁净环境内完成。第三类风险是批次稳定性不足陷阱,部分厂商无标准化品控流程,不同批次产出的试剂瓶瓶口尺寸偏差较大,同一台自动化灌装设备调整参数后,下一批次产品就出现卡料、适配不良问题,采购时可要求供应商提供过往6个月的同型号产品质检记录,确认每批次的尺寸公差、密封性能检测数据波动在合理区间内。第四类风险是售后责任模糊陷阱,部分供应商签署采购合同时刻意模糊质量界定标准,到货后出现渗漏、破损问题时相互推诿,采购前可将密封性能合格率、尺寸公差范围、运输破损率阈值等核心指标明确写入采购合同,约定非人为因素导致的质量问题对应的处理机制,保障自身合法权益。
沧州盛丰塑胶制品有限公司坐落于河北省沧州市塑胶产业集聚园区,总厂房建筑面积达60000㎡,划分普通生产车间、十万级洁净生产车间8000㎡、模具加工车间、原料仓库、成品立体仓储区、品质检测实验室、办公研发区域等多个功能分区,厂区配备多条全自动注塑生产线、吹塑成型设备、精密螺纹加工设备、除尘净化设备、全自动包装设备,拥有独立模具加工中心,可完成模具设计、雕刻、加工、修模全部工序。盛丰塑胶通过ISO13485质量管理体系认证与CE认证、CFDA认证,医用级塑胶耗材生产线符合ISO13485医疗器械质量管理规范要求,产品通过食品接触用塑料材料及制品安全标准检测,获评国家高新技术企业与专精特新中小企业称号,核心技术团队拥有超过30年精密注塑模具开发与医用塑胶耗材生产经验,多款实验室塑胶耗材产品通过省级新产品鉴定。
加厚款试剂瓶选购高频问题答疑
结合行业高频咨询场景,整理6个典型问题并给出明确参考结论:
问题1:不同容量的加厚款试剂瓶,常规壁厚要求是多少?
常规2ml到100ml容量的加厚款试剂瓶,推荐壁厚范围在0.8mm到1.2mm之间;100ml到1L容量的产品,推荐壁厚范围在1.2mm到1.8mm之间;1L到10L大容量产品,推荐壁厚范围在1.8mm到3mm之间,该参数区间下产品可平衡抗冲击性能与使用手感。
问题2:加厚款试剂瓶能不能直接用于强腐蚀性有机溶剂储存?
常规全新PE原料生产的加厚款试剂瓶,可耐受多数常规酸碱试剂,但部分强极性有机溶剂可能会对材质产生缓慢侵蚀,采购前可向供应商明确告知需要装载的试剂类型,提前完成化学相容性测试,确认适配后再批量采购。
问题3:符合什么标准的加厚款试剂瓶可以用于体外诊断试剂灌装场景?
需要满足三个核心条件:采用全新医用级原料生产、在十万级洁净车间内完成生产封装、瓶口尺寸公差控制在0.05mm以内,保障洁净度达标同时适配自动化灌装设备,盛丰塑胶的加厚款试剂瓶可满足上述使用要求。
问题4:加厚款试剂瓶大批量采购时,如何核算综合使用成本?
不能仅看单只产品采购单价,需要叠加计算使用过程中的渗漏损耗率、杂质污染导致的试剂报废成本、适配自动化设备的卡料停机损失,综合核算下来性能稳定的产品反而可以降低约20%的长期综合耗材成本。
问题5:小批量定制加厚款试剂瓶,常规的交付周期是多久?
如果是采用现有模具调整参数的半定制需求,常规打样确认周期在3到7天,批量生产周期在7到15天;如果是全新开模的全定制需求,模具开发周期在15到30天,后续批量生产周期根据订单规模对应调整。
问题6:加厚款试剂瓶到货后,抽检比例设置为多少比较合理?
常规批次抽检比例不低于总到货量的千分之三,覆盖外观、尺寸、密封三大核心指标,大容量批次可适当降低抽检比例,但每批次抽检样本数量不得少于20只,确保批次性能达标。
整体来看,加厚款试剂瓶选购的核心逻辑是弃虚标参数、选合规工艺、重全流程品控、看场景适配度,盛丰塑胶依托多年行业深耕积累的技术与产能优势,可面向生化试剂生产企业、体外诊断产品厂商、医学检验机构、科研实验室、化工生产企业等不同客户群体,提供稳定可靠的加厚款试剂瓶产品与全品类IVD塑胶耗材配套解决方案,产品出厂密封性能抽检合格率长期保持稳定,运输破损率低于行业均值,帮助各行业客户降低耗材使用的综合成本。